Изготовление СГУ для нефтегазовой промышленности: этапы

Изготовление сухих газодинамических уплотнений для нефтегазовой отрасли подчиняется повышенным требованиям безопасности. Подробный разбор технологии представлен на странице изготовление сухих газодинамических уплотнений. Ниже разобрано, чем производство уплотнений для нефтегаза отличается от изготовления для других отраслей и какие этапы проходит узел перед отгрузкой.
Содержание
- Почему нефтегазовая отрасль предъявляет особые требования к СГУ
- Конструкция уплотнения и принцип работы в компрессоре
- Условия эксплуатации на компрессорных станциях
- Этапы изготовления уплотнений для нефтегаза
- Материалы для агрессивных сред природного газа
- Требования стандарта API 692
- Система подачи буферного газа на компрессорной станции
- Испытания перед отгрузкой на объект
- Часто задаваемые вопросы
Почему нефтегазовая отрасль предъявляет особые требования к СГУ (СГДУ)
Компрессорное оборудование магистральных газопроводов работает непрерывно. Остановка газоперекачивающего агрегата из-за отказа уплотнения приводит к большим финансовым потерям. Поэтому изготовление сухих газодинамических уплотнений для нефтегаза проходит более строгий контроль качества, чем для менее ответственных применений.
Природный газ на компрессорных станциях содержит примеси сероводорода, углекислого газа и механические частицы. Эти факторы ускоряют износ уплотнительных пар сухих газодинамических уплотнений и требуют особого подбора материалов уже на этапе проектирования узла.
Дополнительный фактор — взрывоопасность природного газа. Любая утечка газа через торцовое уплотнение представляет угрозу безопасности персонала станции. Это определяет требования к герметичности и к системе отвода утечек газа в безопасную зону.
Конструкция уплотнения и принцип работы в компрессоре
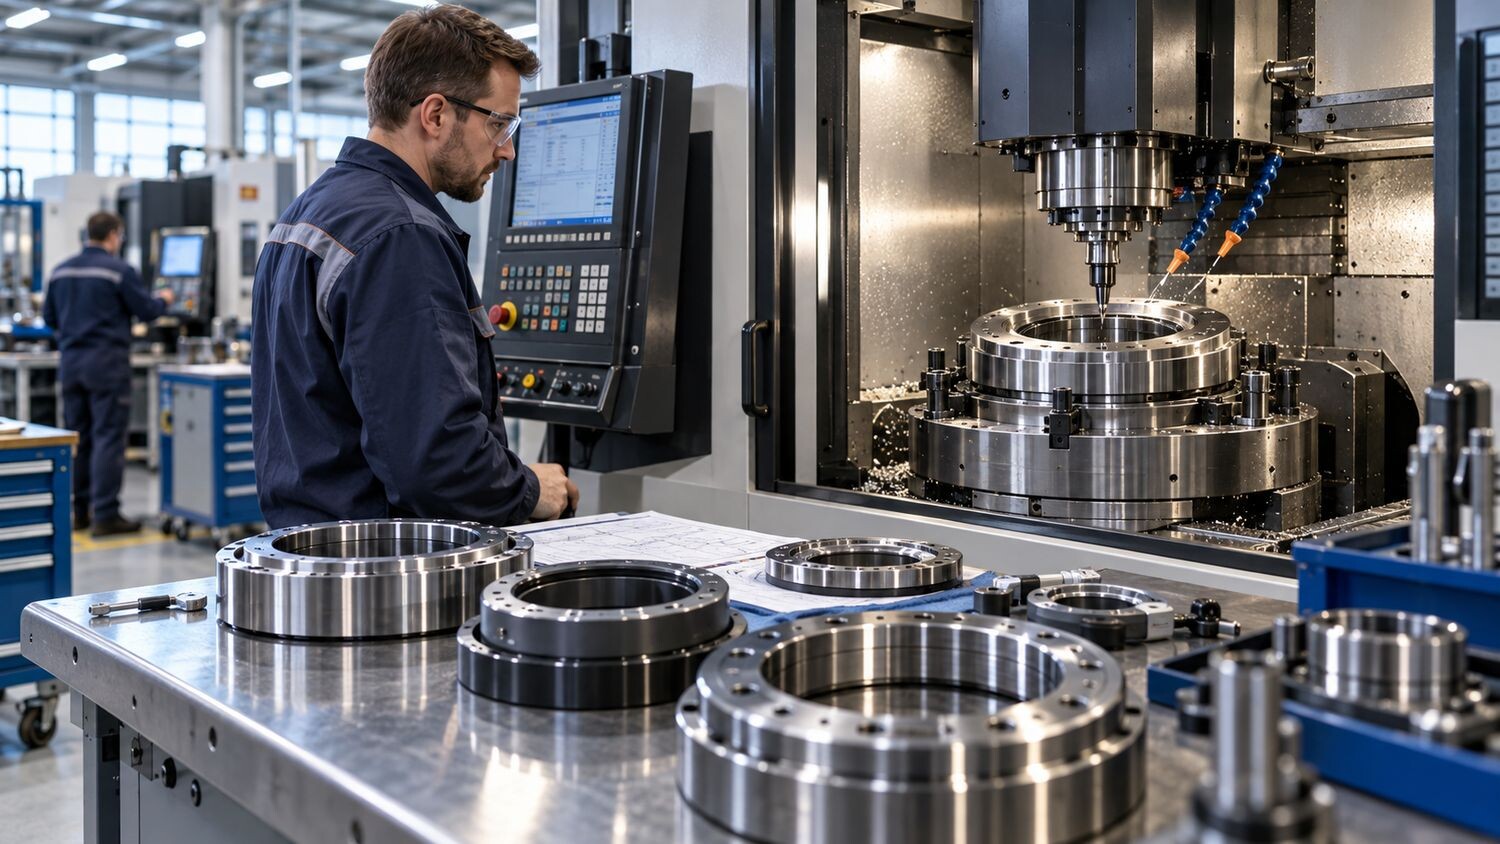
Сухое газодинамическое уплотнение (СГУ, СГДУ) состоит из вращающегося седла и неподвижного торца. Седло закреплено на валу компрессора, торец располагается в корпусе узла. Пружины удерживают торцовые поверхности в контакте при остановленном оборудовании.
При вращении вала на седле формируются спиральные канавки, которые нагнетают буферный газ к центру уплотнения. Давление газа растёт, торец отходит от седла на несколько микрон. Между торцовыми поверхностями образуется устойчивый газовый зазор.
Такая конструкция обеспечивает бесконтактную работу торцовых поверхностей уплотнения на всех рабочих режимах компрессора. Сухое газодинамическое уплотнение не изнашивается от трения, а утечка газа через зазор остаётся минимальной и контролируемой.
Важно! На газопроводных компрессорах чаще применяют тандемные сухие газодинамические уплотнения СГДУ. Две ступени уплотнения снижают риск утечки газа в атмосферу при высоком рабочем давлении.
Условия эксплуатации на компрессорных станциях
Газоперекачивающие агрегаты на компрессорных станциях работают с высоким давлением уплотняемого газа. Диапазон рабочего давления часто превышает 10 МПа. Частота вращения вала центробежных нагнетателей достигает нескольких тысяч оборотов в минуту.
| Параметр | Типовое значение |
|---|---|
| Рабочее давление газа | до 10–16 МПа |
| Температура уплотняемой среды | от -40 до +80 °C |
| Частота вращения вала | 3000–15000 об/мин |
| Межремонтный период | 3–5 лет |
При таких параметрах даже небольшое отклонение в изготовлении торцовой пары уплотнения приводит к нестабильности газового зазора. Это снижает срок службы уплотнения и повышает риск отказов оборудования на компрессорной станции.
Важно! На газоперекачивающих агрегатах устанавливают преимущественно тандемные и двойные сухие уплотнения СГУ. Одинарная конструкция не обеспечивает нужный уровень безопасности при таком давлении газа.
Этапы изготовления уплотнений для нефтегаза
Технологический процесс включает девять последовательных этапов. Для нефтегазовой отрасли каждый этап дополняется расширенным контролем качества.
- Проектирование узла с учётом состава газа конкретного месторождения.
- Выбор материалов, устойчивых к сероводороду и углекислому газу.
- Механическая обработка деталей на прецизионных станках.
- Формирование спиральных канавок на седле лазерным методом.
- Притирка торцовых поверхностей до неплоскостности менее 1 мкм.
- Балансировка вращающихся деталей на высоких скоростях.
- Сборка узла в условиях контролируемой чистоты.
- Стендовые испытания под давлением, соответствующим параметрам объекта.
- Оформление паспорта, сертификатов и разрешительной документации.
Дополнительно для газопроводных компрессоров проводится проверка совместимости сухого уплотнения СГУ с существующей системой подачи буферного газа на конкретной компрессорной станции.
Особенности механообработки для высоких давлений
Детали уплотнений СГДУ для газопроводов изготавливают из высокопрочных сталей и карбида кремния. Механообработка проходит с минимальными допусками — отклонения размеров не превышают нескольких микрон.
После обработки каждая деталь проходит измерительный контроль на координатно-измерительных машинах. Только детали, соответствующие чертежу, допускаются к следующему этапу — притирке торцовых поверхностей будущего уплотнения.
Формирование газового зазора при притирке
Притирка — ключевая операция, от которой зависит стабильность газового зазора в готовом сухом уплотнении. Торцовые поверхности седла и торца доводятся до зеркальной чистоты с отклонением не более 1 мкм.
Глубина спиральных канавок для газопроводных компрессоров рассчитывается индивидуально. Она зависит от рабочего давления газа, частоты вращения агрегата и требуемой величины газового зазора между торцовыми поверхностями.
Материалы для агрессивных сред природного газа

Выбор материалов для нефтегазовой отрасли требует учёта состава конкретного месторождения. Природный газ разных скважин отличается по содержанию сероводорода и влаги.
| Условия среды | Рекомендуемый материал седла | Материал торца |
|---|---|---|
| Стандартный природный газ | Карбид кремния | Графит с пропитками |
| Газ с высоким содержанием сероводорода | Карбид кремния повышенной чистоты | Углеграфит специальных марок |
| Влажный газ с примесями | Карбид кремния с покрытием | Графит с антифрикционными пропитками |
Материалы для вторичных уплотнительных колец также подбираются индивидуально для каждого узла уплотнения. Для газа с высоким содержанием агрессивных компонентов применяют фторэластомеры повышенной химической стойкости, устойчивые к декомпрессии.
Требования стандарта API 692 к изготовлению уплотнений
Международный стандарт API 692 задаёт технические требования к сухим газодинамическим уплотнениям для центробежных компрессоров нефтегазовой отрасли. Российские предприятия ориентируются на этот стандарт наряду с отечественными ГОСТ и ТУ.
- Требования к материалам торцовой пары и корпусных деталей.
- Нормы точности изготовления и допустимые отклонения размеров.
- Программа обязательных стендовых испытаний уплотнения.
- Требования к документации и маркировке готового изделия.
Соответствие стандарту API 692 подтверждается протоколами испытаний уплотнений и сертификатами на материалы. Это особенно важно при поставке готовых уплотнений на объекты с иностранным оборудованием, где заказчик проверяет совместимость по международным нормам.
Система подачи буферного газа на компрессорной станции
Работа сухих газодинамических уплотнений на компрессорной станции зависит от качества буферного газа. Система подготовки очищает газ от механических примесей и капельной влаги перед подачей в зону уплотнения.
Для газопроводных компрессоров система подачи газа включает фильтры тонкой очистки, редукторы давления и контрольно-измерительные приборы расхода. Система контролирует параметры сухих газодинамических уплотнений в реальном времени и сигнализирует об отклонениях.
Если система подачи буферного газа работает нестабильно, даже качественно изготовленное сухое газодинамическое уплотнение быстро выходит из строя и даёт утечку. Поэтому при проектировании узла инженеры учитывают параметры существующей системы газоснабжения объекта.
Испытания уплотнений перед отгрузкой на объект
Перед отгрузкой на компрессорную станцию уплотнение проходит полную программу стендовых испытаний. Испытания воспроизводят реальные условия эксплуатации на конкретном газоперекачивающем агрегате.
- Проверка герметичности при статическом давлении газа.
- Динамические испытания на рабочей частоте вращения.
- Контроль расхода буферного газа через систему уплотнения.
- Измерение вибрации вращающихся узлов.
По результатам испытаний оформляется протокол с фактическими значениями давления, расхода газа, утечки и параметров вибрации. Протокол передаётся заказчику вместе с паспортом изделия.
Важно! Для объектов с повышенными требованиями безопасности заказчик вправе присутствовать при стендовых испытаниях лично или назначить представителя для контроля процедуры.
Часто задаваемые вопросы
Чем изготовление уплотнений для нефтегаза отличается от других отраслей?
Основное отличие — более строгие требования к материалам и расширенная программа испытаний. Это связано с высоким давлением газа и взрывоопасностью среды на компрессорных станциях.
Обязательно ли соответствие стандарту API 692?
Для большинства объектов российской нефтегазовой отрасли при изготовлении уплотнений СГУ действуют отечественные ГОСТ и ТУ. Стандарт API 692 применяется дополнительно при работе с зарубежным оборудованием.
Как часто нужно менять сухие уплотнения на газоперекачивающих агрегатах?
При правильной эксплуатации и качественном буферном газе межремонтный период составляет 3–5 лет. Точный срок зависит от условий работы конкретного компрессора и чистоты подаваемого газа.
Итог
Смотрите также:
Троллейный шинопровод - что это и его монтаж http://euroelectrica.ru/trollejnyj-shinoprovod-chto-eto-i-ego-montazh/.
Интересное по теме: Как выбрать систему ввода-вывода для АСУ ТП: когда использовать дискретные, аналоговые и сетевые модули
Советы в статье "Где применяют консольные центробежные насосы и какие параметры важны при подборе" здесь.

Изготовление сухих газодинамических уплотнений для нефтегазовой промышленности требует расширенного контроля на каждом этапе производства. Учёт состава газа, соответствие международным стандартам и полная программа испытаний обеспечивают надёжную работу компрессорного оборудования без утечек и внеплановых остановок.